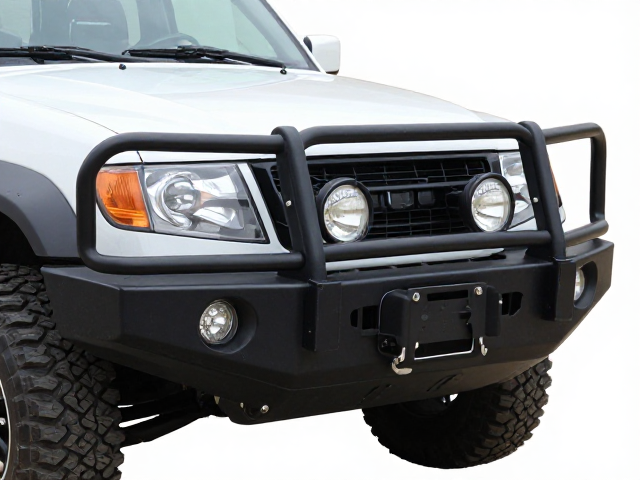
氩弧焊全包围护杠的核心优势与结构特点
全包围式越野车保险杠通过360度的金属包覆设计,为车辆前部、侧面防撞梁以及水箱框架提供了严密的物理屏障。相较于传统的单杠或牛栏杠,这种结构能更有效地分散碰撞时的冲击力,特别是在应对树枝刮擦、碎石飞溅以及低速越野时的意外撞击时,能显著降低车身漆面与钣金件的受损概率。其核心材质多采用高强度锰钢或航空级铝合金,通过精密计算壁厚与加强筋分布,在保证抗冲击性能的同时,尽可能控制整体重量,避免对车辆悬挂系统造成过大的负担。
氩弧焊(TIG)工艺在这一部件的制作中扮演着决定性角色。由于护杠在越野过程中会频繁承受剧烈震动与扭曲力,焊接点的质量直接决定了产品的寿命。氩弧焊利用氩气作为保护介质,防止熔融金属与空气中的氧气、氮气发生反应,从而获得成型美观、内部无气孔、无夹渣且强度极高的焊缝。相比普通的二保焊或手工电弧焊,氩弧焊的熔深更好,热影响区更小,能有效避免高温导致的金属材质脆化,确保焊点像母材一样坚韧,这是全包围护杠能够应对复杂越野环境的基础保障。
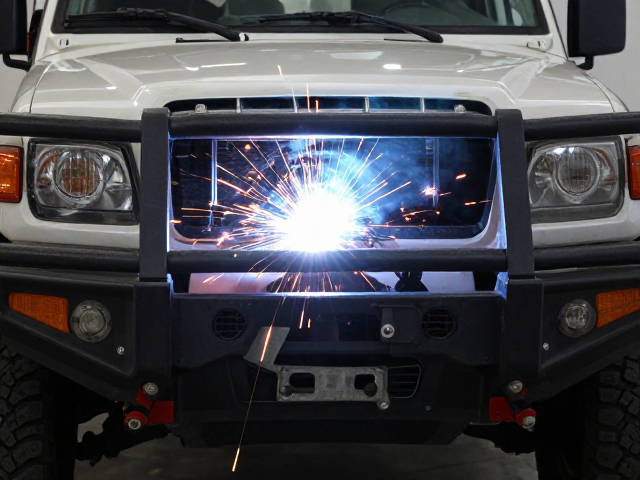
加固工艺中的关键细节与质量控制
优秀的加固工艺体现在对应力集中点的强化处理上。在护杠与车架连接的关键部位,通常会增加加劲板或采用双排焊接甚至满焊工艺,以增强整体刚性。例如,在拖车钩安装位、绞盘盘底以及大灯灯框周围,这些区域在越野中极易受到外力冲击,因此往往采用加厚板材或局部堆焊处理,提升局部屈服强度。此外,焊后处理也是关键一环,专业的制造商会进行打磨抛光、去应力退火以及多层喷涂或镀锌处理,以抵御泥水、盐雾的侵蚀,防止锈蚀从焊缝处开始蔓延,从而延长产品的使用寿命。
工艺层面的另一个重点在于模块化设计与可维修性。全包围护杠通常由多个独立部件拼装而成,这种设计不仅便于运输和安装,更重要的是在发生严重碰撞后,可以单独更换受损的模块,而非更换整个护杠。焊接过程中,技术人员需严格控制层间温度与焊接速度,确保每一道焊缝的熔合线清晰、均匀。对于铝合金材质的护杠,氩弧焊还需配合交流电源以去除表面氧化膜,确保焊接质量。这种对细节的极致追求,使得护杠在应对极端路况时,仍能保持结构的完整性,避免因局部断裂导致车辆失去防护。
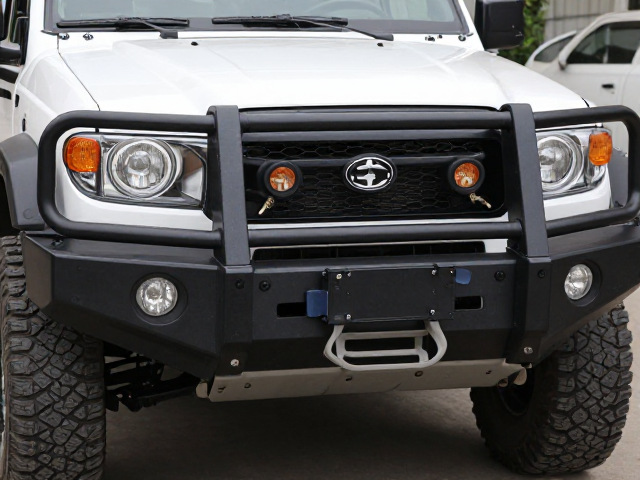
选购时的材质甄别与参数考量
选购时,首要任务是确认基材的材质与厚度。市场上常见的材质主要有Q235碳钢、Q345锰钢以及6061-T6铝合金。碳钢价格亲民,强度适中,但需定期维护以防生锈;锰钢强度更高,抗冲击性能优异,是重度越野的首选;铝合金则重量最轻,耐腐蚀性好,但成本较高且修复难度较大。关于厚度,建议关注主体板材厚度不低于3mm,关键受力部位如拖车钩连接处及防撞梁主体不低于4mm-5mm。过薄的板材在遭遇硬物撞击时极易变形,甚至撕裂焊点,无法起到防护作用。
除了材质,还需关注焊接工艺的可视化细节与安装兼容性。仔细检查焊点是否均匀、无漏焊、无砂眼,焊缝表面应呈现自然的鱼鳞纹,无明显凹凸不平。同时,必须确认护杠与具体车型的车架孔位是否完全匹配,预留的电器接口(如雾灯、绞盘线束、雷达孔)是否规范且位置合理。部分护杠设计有原厂中网或散热器的预留空间,需确保不影响发动机的正常散热与进气效率。此外,检查表面处理工艺,优质产品通常经过喷砂、底漆、面漆等多道工序,涂层附着力强,不易剥落,这直接关系到护杠在恶劣环境下的耐久性。
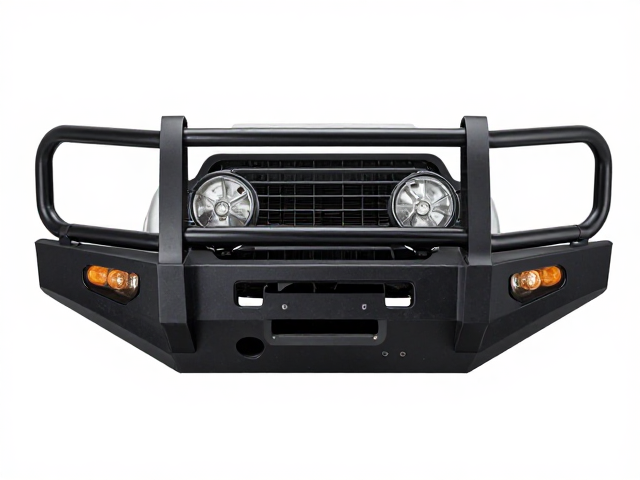
安装规范与后期维护要点
安装过程需严格遵循扭矩规范,使用高强度螺栓及防松螺母固定,确保护杠与车架连接牢固。在安装前,建议对车架连接点进行除锈和清洁处理,必要时涂抹防锈胶或油脂,防止电化学腐蚀。安装时需注意护杠与车身其他部件(如散热器、冷凝器、线束、转向拉杆)的间隙,避免在车辆行驶或悬挂压缩时发生摩擦或干涉。对于带有绞盘安装位的护杠,需提前规划好绞盘底座与电源线的走向,确保线路有足够的余量且不会因震动磨损。
后期维护主要集中在清洁与紧固检查。越野结束后,应及时清洗护杠上的泥土、油污和腐蚀性物质,特别是焊缝处和涂装破损处,可使用专用清洁剂或中性洗车液。定期检查所有紧固件是否有松动迹象,特别是在经历高强度越野后,螺栓可能会因震动而松动,需定期重新拧紧至规定扭矩。若发现漆面划痕或轻微锈蚀,应及时进行补漆或除锈处理,防止锈蚀扩大。对于铝合金护杠,需定期用专用保护剂保养,以维持其光泽和耐腐蚀性能,确保护杠始终处于最佳工作状态。