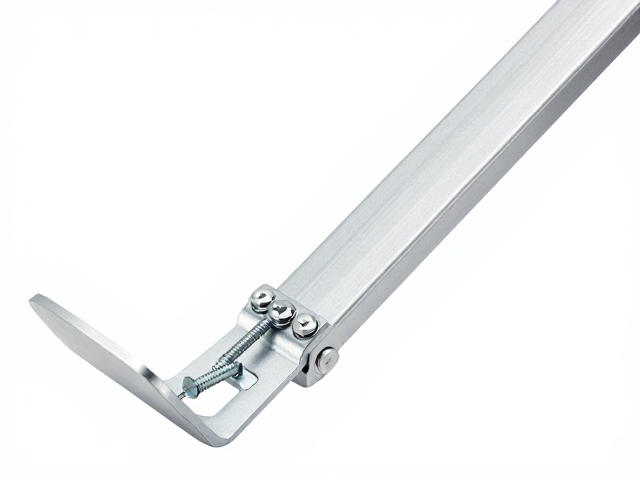
铝合金固定架首次骑行后的紧固必要性
铝合金材质具有优异的延展性和抗疲劳特性,但在初始装配阶段,螺丝与螺纹孔之间可能存在微观层面的间隙或配合公差。初次骑行过程中,车辆受到的路面颠簸、震动以及动态负载会促使连接部位产生微小的位移。这种位移并非故障,而是材料应力释放和装配面贴合的过程。若完全忽视这一阶段的紧固,长期震动可能导致预紧力衰减,进而引发异响或部件松动,影响骑行安全与结构稳定性。
许多用户误以为出厂时厂家已按标准扭矩锁紧,无需二次操作。实际上,为了应对运输过程中的磕碰或装配时的偶发误差,首次骑行后的检查与紧固是标准维护流程的一部分。这能确保所有紧固件重新达到设计的预紧力状态,消除因初始装配应力不均导致的潜在隐患。通过这一简单的维护动作,可以显著延长固定架的使用寿命,并保持整车结构的刚性表现。
安装前准备与工具选择
在进行紧固操作前,需确保车辆处于稳定状态,最好将车辆置于维修架或倒置放置,使后轮悬空,以便充分接触固定架区域。准备一套精度合适的扭力扳手,这是确保铝合金部件不受损的关键。铝合金螺丝和螺孔硬度相对较低,过大的扭力极易导致滑丝或螺纹变形。同时,准备干净的软布和专用的螺纹锁固剂(如中低强度型),用于清洁螺纹并防止后续震动导致的松动。
检查固定架表面是否有划痕或异物,特别是螺丝根部和接触面。若有泥土、油污或旧锁固剂残留,必须使用溶剂彻底清洁,确保金属表面洁净干燥。这一步骤直接影响锁固剂的渗透效果和摩擦力分布。确认所使用的螺丝规格与原车或配件标准一致,避免混用不同材质或牙距的紧固件,以防因受力不均造成局部应力集中,进而导致铝合金件开裂或螺丝断裂。
标准紧固步骤与扭矩控制
使用扭力扳手对每个螺丝进行逐一紧固,操作时应遵循对角线交叉顺序,确保受力均匀。对于大多数自行车铝合金固定架,推荐的初始紧固扭矩通常在4-6 N·m之间,具体数值需参考所配螺丝的规格(如M5或M6)及固定架制造商的技术手册。施加扭力时要平稳缓慢,避免突然发力导致扭矩冲击。每颗螺丝紧固后,可用手轻轻摇晃固定架,感受是否有异常晃动或异响,以此辅助判断紧固效果。
紧固完成后,建议在螺丝头部与固定架接触面涂抹少量中低强度螺纹锁固剂。这种胶水能在微观层面填充螺纹间隙,提供额外的防松保护,同时便于日后拆卸维护。涂抹时需控制用量,避免胶水溢出污染车架漆面或影响后续调整。等待锁固剂初步固化(通常需10-30分钟)后,可进行短距离低速骑行测试,进一步验证紧固状态,确认无松动或异响后再恢复正常骑行强度。
后续维护与定期检查周期
首次紧固后,建议在骑行50-100公里后进行第二次检查。铝合金部件在经历一定里程的动态负载后,可能会再次出现微小的应力松弛。此时无需再次涂抹锁固剂,只需使用扭力扳手复测并调整至标准扭矩即可。建立固定的检查周期,例如每3个月或每500公里进行一次全面紧固检查,能有效规避因长期震动导致的结构性风险。
日常骑行中若遇到剧烈颠簸路段或载重较大情况,应增加检查频率。观察固定架连接处是否有油漆剥落、螺丝变形或金属光泽异常,这些征象可能提示预紧力不足或过载。若发现螺丝难以拧紧或扭矩扳手读数异常偏低,应立即停止使用并更换受损部件,切勿强行紧固已滑丝的螺丝。保持规范的维护习惯,是确保铝合金固定架长期稳定运行的根本保障。