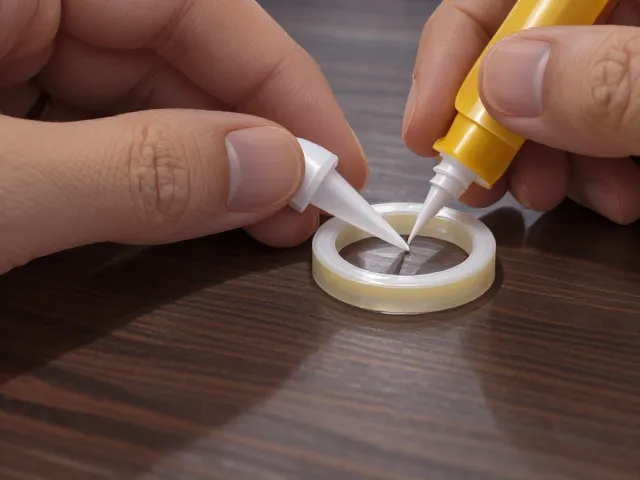
AB胶密封垫圈的粘接工艺与表面处理
AB胶,即环氧树脂类双组份胶粘剂,其固化原理依赖于树脂与固化剂的化学反应,这种特性使得它在处理非多孔性材料如橡胶、硅胶或金属垫圈时具有极高的粘接力。在实际操作中,粘接前的表面处理是决定最终密封效果的关键环节,垫圈表面必须保持绝对清洁且干燥,任何油污、水分或脱模剂残留都会阻碍胶分子与基材的紧密结合。通常建议使用无水乙醇或丙酮对垫圈粘接面进行彻底擦拭,待溶剂完全挥发后,才能进行下一步涂胶操作,这一步骤能显著降低因界面污染导致的渗漏风险。
涂胶过程中,AB胶的两组份必须按照严格的比例混合,常见的比例为1:1或2:1,使用搅拌棒充分搅拌直至颜色均匀一致,避免局部固化不完全导致强度下降。对于密封垫圈,涂胶量需控制在适中范围,过少会导致填充空隙不足,产生砂眼或渗漏点;过多则可能引起胶层内应力过大,导致垫圈在受压时发生位移或挤出。建议采用点涂或线涂的方式,在垫圈一侧均匀分布胶液,随后将垫圈贴合至密封面,施加均匀的压力使胶层分布均匀,排除空气气泡,确保密封界面的连续性。
包装密封性测试方法与标准评估
验证AB胶粘接后的密封性能,最直观且有效的方法是进行气压或水压测试。对于低压密封场景,可采用气泡检漏法,将粘接好的组件置于水中,内部充入一定压力的空气,观察是否有连续气泡冒出,以此判断密封界面的完整性。若涉及高压或高可靠性要求的场景,则需使用专业的密封性测试仪,通过向组件内部施加特定压力的介质(如氮气或水),监测规定时间内的压力降值。压力降数据能客观反映密封效果,若压力降超过预设阈值,则表明存在泄漏点,需重新分析粘接工艺或检查垫圈材质兼容性。
除了功能性测试,环境耐受性测试也是评估密封持久性的重要环节。AB胶固化后形成的交联网络结构,其耐温性、耐水性及耐化学腐蚀性直接影响长期密封效果。在模拟实际使用环境时,可将测试样品置于恒温恒湿箱中,设定规定的温度循环和湿度条件,经过预定周期后再次进行密封性检测。通过对比测试前后的数据变化,可以评估胶层在长期应力作用下是否出现老化、开裂或剥离现象。这种基于数据的评估方式,避免了主观判断的偏差,为工艺优化提供了可靠的依据。
胶水选型逻辑与材质兼容性分析
选择AB胶进行垫圈密封时,核心考量因素在于基材材质与使用环境的匹配度。不同材质的垫圈,如丁腈橡胶(NBR)、三元乙丙橡胶(EPDM)、硅胶(VMQ)或氟橡胶(FKM),其表面能和化学结构差异巨大,对胶粘剂的亲和力各不相同。例如,硅胶垫圈表面能低,常规AB胶难以附着,需选用经过特殊改性、专门针对低表面能材料的硅胶专用AB胶,或配合底涂剂使用。而对于金属与橡胶的复合密封结构,则需关注胶层在两种不同材质间的热膨胀系数差异,避免因温度变化导致的应力集中而破坏密封界面。
使用环境中的介质特性也是选型的关键依据。若密封部位接触油性、酸性或碱性介质,胶层的耐化学腐蚀能力必须优于介质特性,否则胶层会发生溶胀、降解,导致密封失效。此外,固化时间和工作温度也是重要参数,快速固化胶适用于生产效率高的场景,但需确保混合均匀;慢速固化胶则有利于气泡排出和应力释放,适用于复杂结构或大间隙填充。在实际应用中,应参考胶水技术数据表(TDS)中的具体参数,结合实际工况进行小批量试粘,验证粘接效果后再推广至大规模生产,以确保密封系统的可靠性和稳定性。