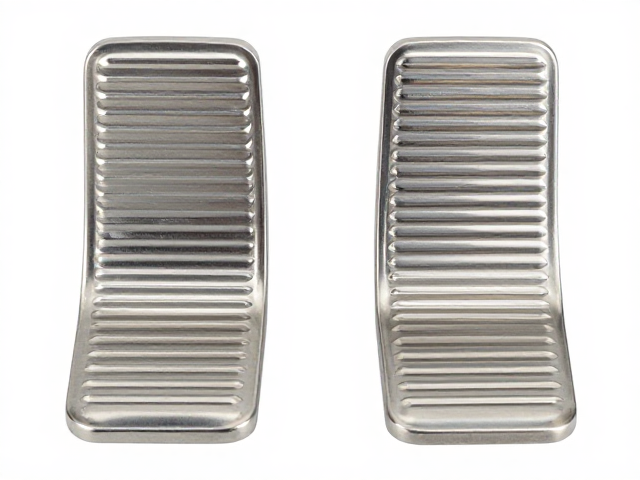
不锈钢材质与表面处理工艺选择
不锈钢冲压成型后置脚踏板的核心在于基材的耐腐蚀性能与力学强度,市场上主流采用304或316L不锈钢材质。304不锈钢含有18%以上的铬和8%以上的镍,具备优异的抗氧化性和加工成型能力,适用于大多数城市通勤或轻度越野场景。316L不锈钢则在此基础上添加了钼元素,显著提升了耐氯离子腐蚀能力,常出现在高端定制或沿海高盐雾地区的使用环境中。材质的厚度通常控制在1.2mm至3.0mm之间,较厚的板材能提供更好的抗冲击变形能力,确保在长期踩踏下保持结构稳定。
表面处理工艺直接影响脚踏板的美观度与使用寿命。常见的表面处理方式包括拉丝、镜面抛光以及喷砂。拉丝处理通过物理研磨在表面形成均匀的纹理,不仅具有哑光质感,能有效减少光线反射,同时在日常使用中不易留下明显指纹和细微划痕。镜面抛光则呈现出高反射的金属光泽,对表面平整度要求极高,一旦出现磕碰修复难度较大。喷砂处理形成均匀的亚光颗粒感,能够增强表面附着力,部分用户会在喷砂基础上进行钝化处理,以进一步封闭金属孔隙,提升抗腐蚀效能。
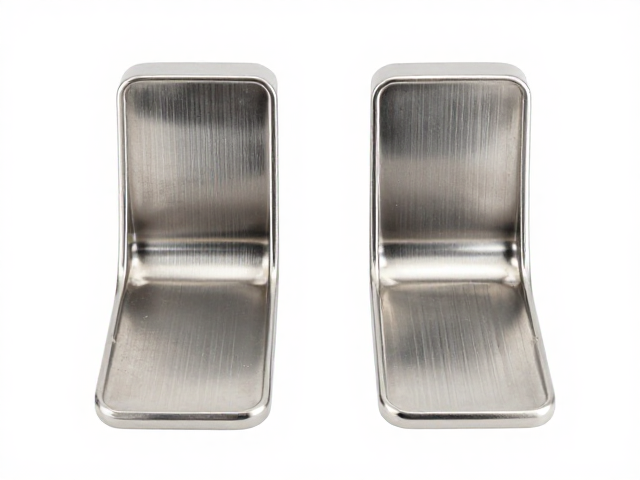
左右套装结构设计与安装适配
后置脚踏板采用左右套装设计,旨在平衡车身两侧的受力,提升驾驶员与乘客上下车的便利性。左侧踏板通常对应驾驶员侧,右侧对应乘客侧,两者在几何形状上呈镜像对称,但在安装孔位分布上需严格匹配车辆底盘或车身侧裙的原始结构。不同车型的车身弧度、离地间隙以及底盘部件布局存在差异,因此脚踏板的弯曲半径和延伸长度需经过精确计算,以确保与车身线条流畅过渡,避免产生视觉突兀或物理干涉。
安装固定方式主要分为原车孔位无损安装和打孔加固安装两种路径。原车孔位安装依赖于车辆设计时预留的螺纹孔或加强筋结构,通过高强度螺栓及防松垫片进行锁紧,这种方式不破坏车身原有防腐层,符合多数原厂改装规范。打孔安装则用于缺乏预留孔位的车型,需在车身侧裙或纵梁特定位置开孔,并使用自攻螺丝或拉铆钉固定,随后必须对开孔处进行严密的防锈密封处理。固定点的数量通常不少于3个,以分散车辆行驶过程中的动态载荷,防止踏板在高速行驶或颠簸路面出现松动或异响。
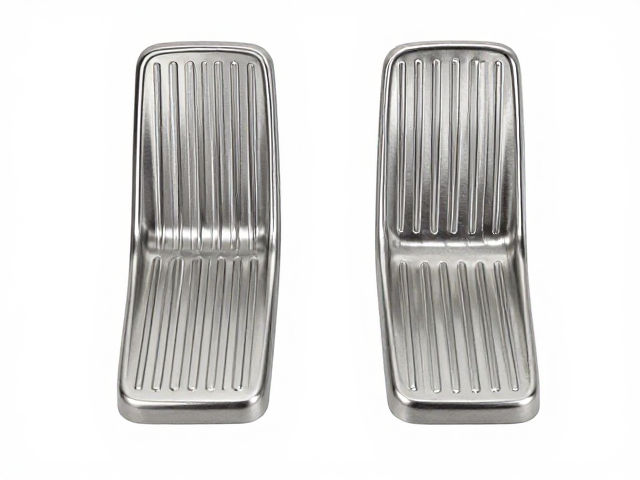
尺寸规格与人体工学参数
脚踏板的整体长度、宽度及高度参数需符合人体工学标准,以确保踩踏时的舒适度与安全性。一般建议踏板长度在250mm至400mm之间,过短会导致脚掌受力面积不足,过长则可能影响车辆接近角,增加托底风险。踏板宽度通常保持在100mm至150mm,这一范围能容纳大多数成年人的鞋底宽度,提供稳定的支撑面。踏板表面需设计防滑纹路,如菱形格纹、波浪纹或钻孔设计,纹路深度需在2mm至5mm之间,以在雨雪天气或鞋底沾水时提供足够的摩擦力,防止滑脱。
安装高度是决定脚踏板实用性的关键指标。脚踏板下沿距离地面的垂直高度通常建议控制在350mm至450mm之间,这一高度区间便于大多数身高段的用户自然踩踏,减少上下车时的抬腿幅度,降低腰部负担。同时,踏板外沿距离车身侧面的横向距离需经过精密计算,既要保证脚掌能完全落入踏板区域,又要避免在车辆转弯或行驶中因肢体摆动导致与车身其他部件发生碰撞。对于轴距较大的SUV或皮卡车型,可能需要根据具体底盘结构微调踏板的外伸距离,以优化整体姿态。
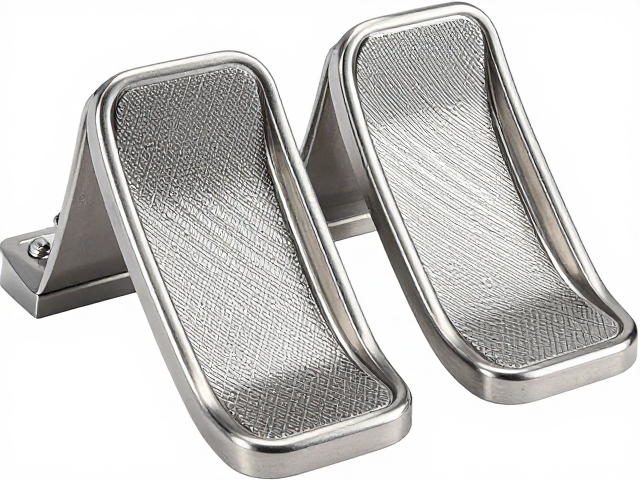
冲压成型工艺与结构强度
不锈钢板材通过高精度模具进行冲压成型,这一工艺决定了脚踏板的最终形态精度与结构一致性。冲压过程中,板材在巨大压力下发生塑性变形,模具的型腔设计需充分考虑金属流动特性,避免出现折皱、开裂或厚度不均现象。对于带有复杂曲面或立体防滑结构的脚踏板,通常需要经过多次冲压工序,包括拉深、整形和修边,以确保每一处细节都符合设计公差。模具的精度直接影响产品的一致性,高精度模具能保证批量生产中的尺寸稳定性。
成型后的脚踏板需经过严格的应力释放处理,以消除冲压过程中产生的内应力,防止后续使用中因应力集中导致变形或开裂。部分高端产品还会进行边缘滚边处理,将锋利的冲压边缘包裹成圆润形状,既提升了美观度,又消除了安全隐患,防止用户误触受伤。此外,脚踏板与车身连接部位的加强筋设计至关重要,通过局部增厚或增加加强筋结构,提高连接点的抗剪切强度,确保在承受垂直踩踏力和水平推力时,结构不会发生永久性形变。