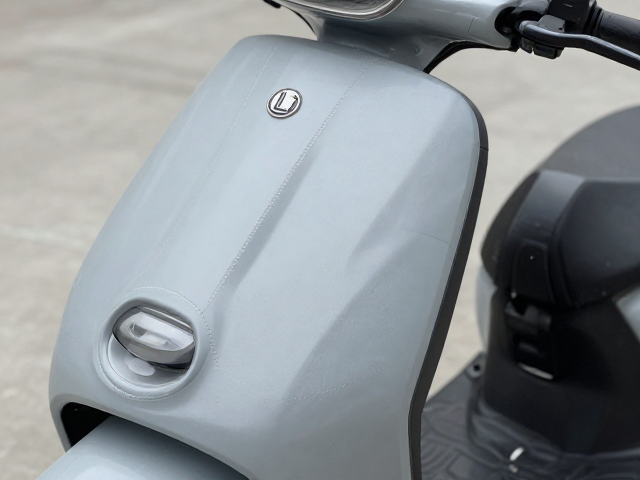
L号车型适配与核心防护逻辑
L号通勤摩托通常指代轴距在2400mm至2600mm之间、车高约1100mm至1200mm的跨骑或踏板车型,这一尺寸区间的车辆因车身覆盖面积较大,对车衣的包裹严密性要求远高于小型车辆。选择专用L号车衣并非简单的尺寸匹配,而是基于空气动力学与热力学数据的结构设计,车衣内部预留的通风气囊结构能有效减少车身与面料之间的热对流,避免夏季高温下内饰老化或漆面起泡。
防晒与抗老化是此类车衣最核心的技术指标,普通聚乙烯材料在紫外线照射下极易发生光氧化反应,导致面料变脆、开裂。高品质L号车衣多采用高密度牛津布或涤纶面料,表面经过多层复合处理,通过添加紫外线吸收剂来延缓高分子链断裂,从而在长期户外停放场景中保持面料的物理强度,防止雨水渗透引发的金属部件锈蚀。
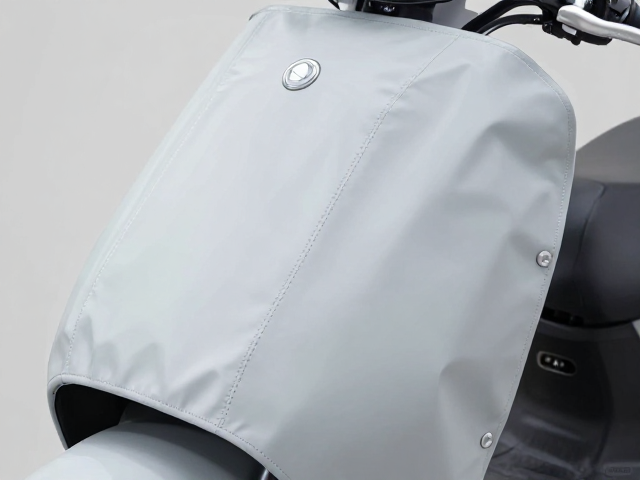
压胶工艺的热风焊接原理
压胶工艺在车衣制造中主要应用于接缝处,其核心在于利用高温热熔胶条替代传统缝纫线,通过热风焊接设备使胶条与面料基材熔融结合。这种工艺形成的接缝具有严密的防水屏障,能有效阻止雨水通过针孔渗入车内或侵蚀车身缝隙。相较于普通缝合,压胶接缝的抗拉强度更高,且在长期风吹日晒下不易开胶或脱线,显著提升了车衣在恶劣天气下的耐用性。
在实际生产过程中,压胶条的宽度通常控制在1.5厘米至2厘米之间,以确保足够的覆盖面积和密封效果。焊接温度需精准控制在120℃至150℃之间,温度过低会导致胶条未完全熔融,影响密封性;温度过高则可能破坏面料基材,导致局部硬化或变色。这种精密的热风焊接技术使得车衣在应对暴雨冲刷时,接缝处不会出现渗漏现象,保障了内部物品的干燥与安全。
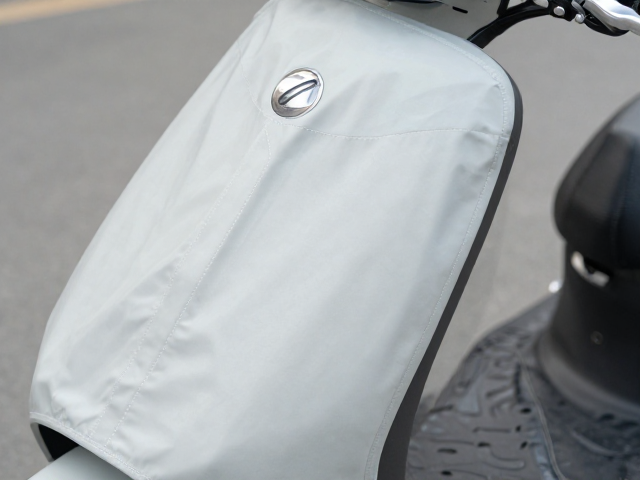
缝线工艺的双针加固细节
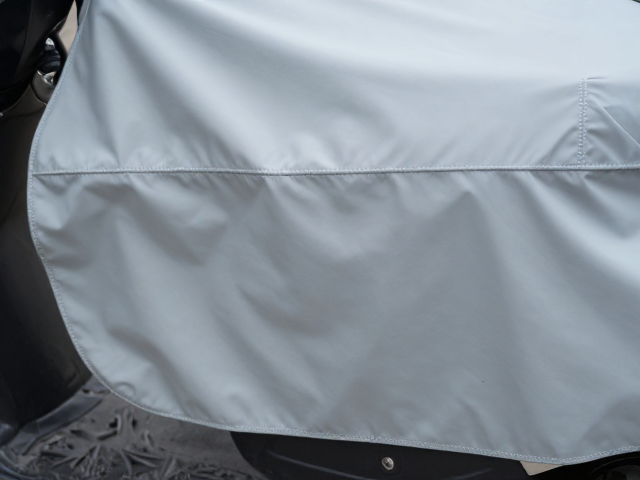
尽管压胶工艺具备优异的防水性能,但在车衣受力较大的部位如底部绑带连接处、侧边拉伸区,仍需保留高强度缝线进行结构加固。L号车衣因覆盖面积大,在风力作用下产生的拉扯力较大,因此关键受力点常采用双针平行缝线或多道锁边缝线,以分散应力集中,防止面料撕裂。缝线材质通常选用高强涤纶线或尼龙线,具备优异的耐磨性和抗紫外线能力,确保在长期使用中不因纤维老化而断裂。
缝线密度也是衡量工艺水准的关键参数,常规高密度缝线每英寸针数保持在8至10针,这一密度能在保证面料延展性的同时,提供足够的抗撕裂强度。缝线颜色通常经过特殊染色处理,以匹配面料底色,减少视觉上的突兀感,同时部分高端工艺会在缝线表面增加防水涂层,进一步降低雨水吸附率。这种缝线与压胶工艺的结合使用,既保证了车衣的整体防水性能,又确保了结构强度,延长了产品的使用寿命。
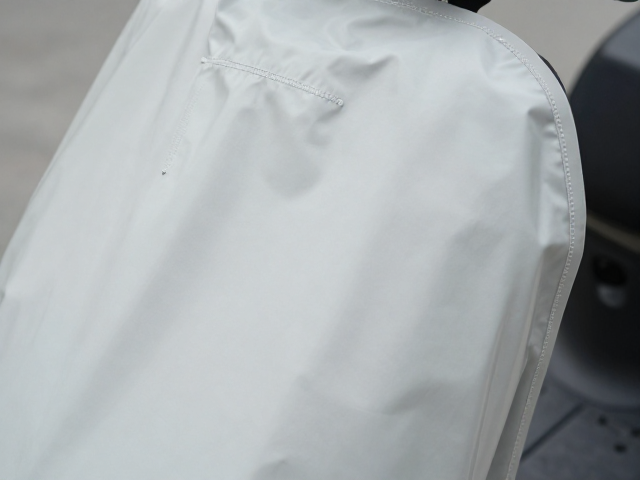
材质复合与抗老化助剂应用
L号车衣的面料通常由三层结构复合而成:外层为耐磨抗撕裂面料,中层为防水透气膜,内层为柔软亲肤衬里。外层面料多采用210T至420T高密度的涤纶牛津布,经过PU或PVC涂层处理,形成致密的防水层。中层防水透气膜允许水蒸气透过但阻挡液态水进入,有效防止车内湿气积聚导致的霉变或电子元件受潮。内层衬里则采用超细纤维或绒布,质地柔软,避免粗糙表面摩擦损伤车漆。
抗老化助剂的应用贯穿于面料生产的全过程,包括在纺丝阶段添加紫外线稳定剂,以及在涂层阶段加入抗水解剂。这些助剂能中和紫外线引发的自由基,抑制高分子材料的降解过程。经过加速老化测试,添加特定抗老化助剂的车衣面料在经历500小时氙灯老化试验后,拉伸强度保留率仍保持在85%以上,色牢度等级不低于4级,确保了产品在长期户外使用中的性能稳定性。
结构剪裁与动态贴合设计
L号车衣的剪裁严格遵循目标车型的三维数据,通过立体剪裁技术模拟车身轮廓,确保车衣在覆盖后能紧密贴合车身曲线。车衣顶部设有加高设计,以容纳后视镜、车灯等凸起部件,避免面料紧绷导致的变形或破损。侧边预留弹性束带和魔术贴调节区,可根据不同车型的宽度进行微调,确保车衣在风中不会发生位移或掀起,保持稳定的包裹状态。
车衣底部设有周向收紧绳和防风脚设计,收紧绳可穿过车轮与地面之间,通过打结固定,防止强风将车衣掀开。防风脚采用加重设计或柔性裙边,紧密贴合地面,减少空气流通,降低风阻。这种动态贴合设计不仅提升了车衣的稳固性,还减少了面料与车身之间的相对运动,降低了因摩擦导致的磨损风险,使车衣在各种停放环境下都能保持最佳防护效果。