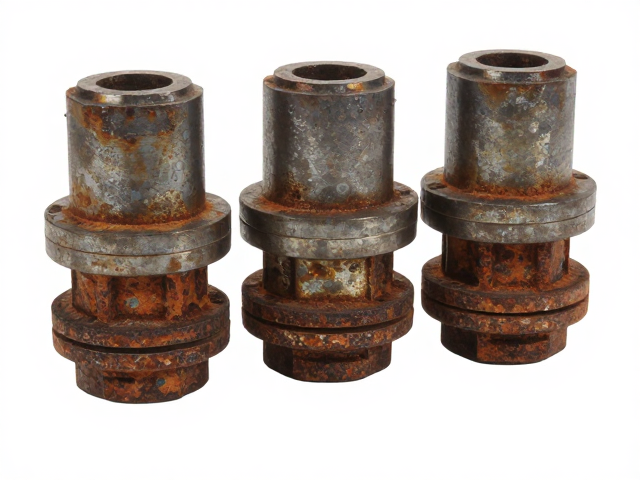
转接码锈蚀痛点与传统防护局限
工业现场中,多角度转接码因结构复杂、接触面多,长期暴露于高湿、盐雾或化学腐蚀性环境中,极易发生电化学腐蚀。这种锈蚀不仅导致尺寸公差超标,引发装配困难,更会因接触电阻增大造成信号传输不稳定,迫使技术人员频繁停机检查、打磨或更换部件,严重拖慢生产效率并增加维护成本。
传统的防锈处理方式多依赖镀锌、喷漆或普通钝化工艺,这些方法在应对复杂几何形状的转接码时往往存在盲区。漆膜难以覆盖螺纹根部或深孔内部,导致应力集中区域防护失效;而电镀层若厚度控制不当,容易产生氢脆或结合力不足的问题,在频繁插拔或震动工况下出现剥落,无法提供持久且均匀的保护屏障。
电泳涂装技术的原理与优势解析
电泳处理利用外加电场,使悬浮在涂料水中的树脂微粒发生定向迁移,均匀沉积在工件表面形成致密涂层。这一工艺具有极强的“泳透力”,能深入转接码的盲孔、凹槽及螺纹缝隙,实现全表面无死角覆盖。涂层厚度可控且均匀,通常保持在20-40微米之间,既保证了绝缘性能,又不会显著改变零件尺寸精度,非常适合精密连接部件的表面处理。
相较于传统喷涂,电泳漆膜与金属基体通过电沉积作用形成牢固的化学键合,附着力显著优于物理附着型涂层。这种高附着力使得转接码在经历机械冲击、高温烘烤或长期浸泡测试后,涂层依然能保持完整,不易起泡或脱落。对于需要频繁拆卸维护的多角度转接码而言,电泳层能有效隔绝腐蚀介质,大幅降低基体金属氧化速率,从而减少因锈蚀导致的重复维修需求。
工艺参数对防锈效能的关键影响
电泳涂装的效果高度依赖于槽液参数的稳定性,包括pH值、固体含量、电导率以及电泳电压和时间。对于多角度转接码这类复杂件,需精确计算电场分布,避免因电极位置不当导致局部过厚或露底。通常采用直流电泳或脉冲电泳技术,通过优化波形参数,确保电荷能克服溶液阻力,均匀抵达工件各个角落,特别是在那些传统工艺难以触及的内腔部位。
后处理工序中的烘烤固化也是决定最终防锈性能的核心环节。固化温度和时间需严格匹配涂料树脂的交联反应特性,以确保涂层形成完整的三维网状结构。过低的固化温度会导致涂层软化、耐化学品性下降;过高的温度则可能引起涂层黄变或脆化。通过建立严密的工艺数据库,对不同材质、不同结构的转接码设定标准化的固化曲线,可确保每一批次产品均达到预期的盐雾测试标准,如通过96小时以上中性盐雾测试无红锈。
实际应用中的效能验证与数据支撑
在某自动化生产线的多关节机械臂连接组件应用中,采用电泳处理的多角度转接码替代原有镀锌件后,现场维护记录显示,因锈蚀导致的接触不良故障率下降了约85%。在连续运行6000小时的工况监测中,转接码的接触电阻波动范围控制在±5%以内,未出现因氧化膜增厚导致的信号衰减现象。这种稳定性直接减少了工程师定期巡检和更换部件的频率,使非生产性停机时间显著降低。
长期户外部署的户外监控支架转接件同样受益于该工艺。在经历为期两年的沿海高盐雾环境测试后,电泳涂层下的金属基体未发现点蚀或片状锈蚀现象。对比实验数据显示,未做电泳处理的同类转接码在相同周期内,有效接触面积因锈蚀损失超过30%,而电泳处理件保持完整。这种可量化的耐久性提升,使得设备全生命周期内的维护成本估算更加精准,也为高可靠性连接场景提供了可验证的技术路径。