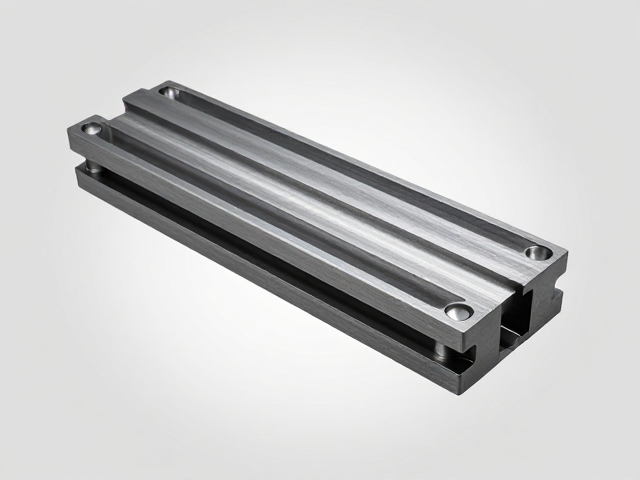
底座防护升级的核心痛点与结构逻辑
CNC加工中心的底座防撞滑块在长期高负荷运行中,常因切削液侵蚀、金属碎屑堆积或意外碰撞导致防护失效。传统的短行程或单面防护设计难以应对复杂工况,特别是在处理大型异形工件时,机床运动部件与固定结构之间的间隙极易成为安全隐患。升级加长防护结构的核心在于扩大有效覆盖范围,通过物理屏障的延伸来消除盲区,从而降低导轨、丝杆等精密部件受损的风险。
防护结构的升级并非简单的尺寸放大,而是需要结合机床底座的受力特点进行力学优化。加长的滑块组件通常采用模块化设计,便于在狭小空间内进行安装与调试。这种设计能够分散局部冲击力,避免应力集中导致的结构变形。同时,防护材料的耐磨性与自润滑性能成为关键指标,需确保在长期摩擦过程中保持稳定的滑动阻力,防止因卡滞引发机床定位误差。
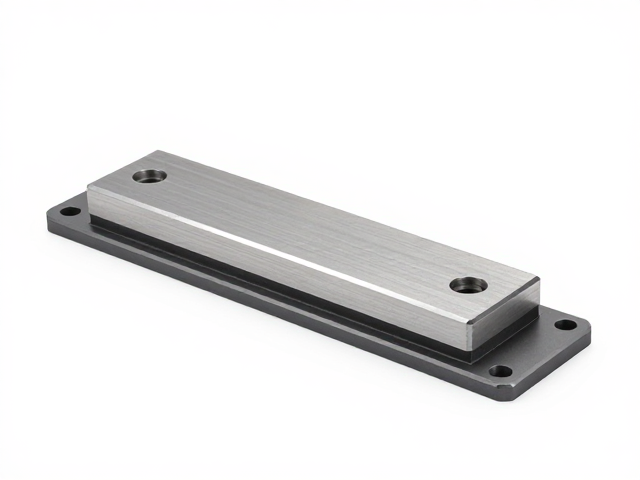
材料选型与表面处理工艺标准
防护滑块的基材选择直接影响使用寿命与防护效果。高硬度合金钢或经过特殊处理的工程塑料是常见选择,前者提供卓越的抗压强度,后者则在减震降噪方面表现更佳。对于长期接触切削液的工况,材料必须具备优异的耐腐蚀特性,避免因化学侵蚀导致表面粗糙,进而加剧磨损。实际应用中,需根据机床所在环境的温湿度、化学介质类型进行针对性选材,确保材料性能与环境条件相匹配。
表面处理工艺是提升防护性能的关键环节。常见的强化手段包括渗氮处理、硬质阳极氧化或喷涂高性能陶瓷涂层。渗氮处理能显著提高表面硬度,增强抗咬合能力;硬质阳极氧化则能改善表面微观结构,降低摩擦系数;而陶瓷涂层在极端工况下能提供极佳的耐磨屏障。处理过程中需严格控制工艺参数,确保涂层厚度均匀、附着力达标,避免出现起泡、剥落等缺陷,从而维持长期稳定的防护效果。
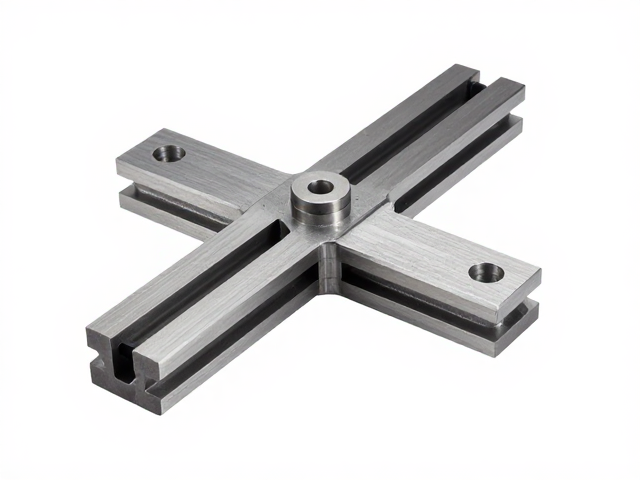
安装精度控制与调试要点
加长防护结构的安装精度直接决定了其防护效能。在安装前,需对底座平面进行精细清理,确保无油污、毛刺或残留异物,以免影响滑块与底座的贴合度。使用高精度水平仪和塞尺检测底座平整度,偏差需控制在允许范围内,通常为0.02mm/m以内。安装过程中,应采用对角线逐步紧固的方式,确保滑块受力均匀,避免因紧固力不均导致结构扭曲或变形。
调试阶段需重点关注滑块与导向面的配合间隙。间隙过小可能导致运动阻力过大,增加驱动负载;间隙过大则会降低防护稳定性,影响加工精度。建议采用塞尺进行多点测量,确保间隙分布均匀。此外,需检查滑块运动过程中的顺畅性,观察是否存在卡顿或异响。对于带有润滑系统的防护结构,需确认润滑油路畅通,润滑脂填充适量,以形成有效的润滑膜,减少干摩擦带来的磨损。
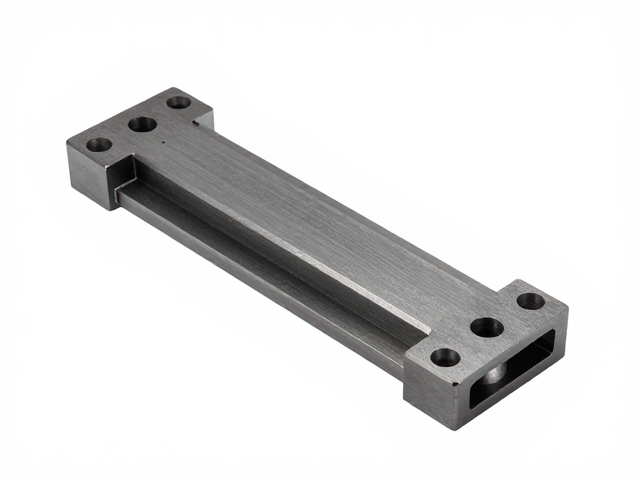
维护周期设定与失效预兆识别
防护滑块的维护需建立严密的周期体系。日常巡检应包括表面清洁、润滑状态检查及紧固件松动检测。建议每运行500小时进行一次全面保养,清理积存的金属碎屑和硬化切削液残留,补充或更换润滑介质。定期检查滑块导向面的磨损痕迹,若发现明显的划痕或凹陷,需及时评估是否需要修复或更换部件,防止小问题演变为严重事故。
失效预兆的识别有助于提前干预,避免突发性故障。常见的预兆包括运动阻力异常增大、运行噪音改变或防护结构出现可见变形。当滑块表面出现严重磨损导致的粗糙感,或润滑脂中混入大量金属粉末时,表明防护结构已处于临界状态。此时应立即停机检查,分析磨损原因,可能是异物侵入、润滑不足或安装偏差所致。通过建立详细的维护记录,追踪部件状态变化,可有效延长防护结构的使用寿命,保障机床运行的连续性。