理解M8/M10螺栓与抬高底座的结构适配逻辑
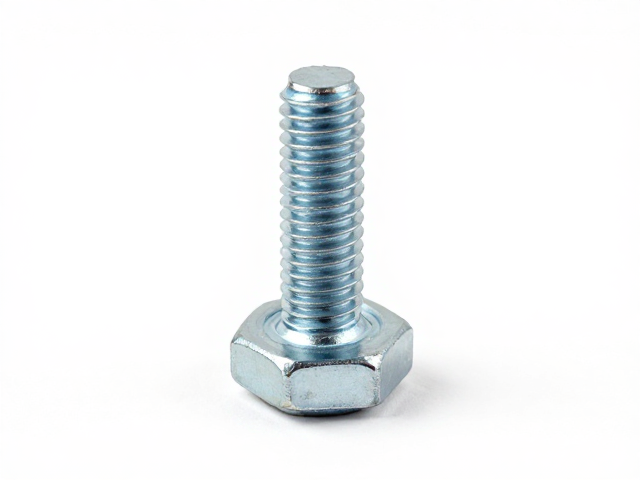
在汽车改装与机械装配的细分领域中,M8与M10规格的螺栓常作为核心紧固件出现,其选型直接决定了连接件的受力稳定性。抬高底座的设计初衷并非单纯增加间隙,而是通过精密计算的垫片高度,解决原厂安装点位与改装件之间存在的微小干涉或高度差问题。这种结构通常采用高强度合金钢或经过硬化处理的碳钢材质,以应对车辆行驶过程中产生的动态载荷。若忽略螺栓规格与底座孔径的匹配性,极易导致预紧力不足或螺纹滑牙,进而引发安全隐患。因此,在动手前明确所用螺栓的直径、螺距及长度,是确保“无损安装”这一核心诉求得以实现的基础前提。
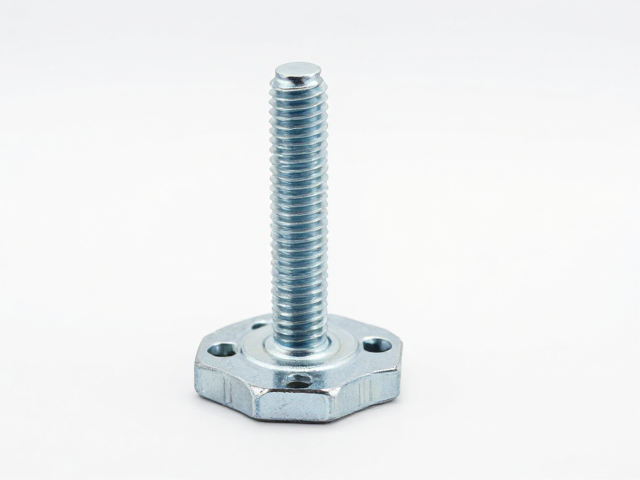
原厂孔位的设计往往经过严密的工程验证,任何改变原始受力结构的操作都需谨慎评估。所谓“原孔位无损”,意味着在不扩大原始钻孔、不改变原厂支架几何形态的前提下,利用抬高底座的过渡特性完成固定。这要求底座与车身连接面的平整度极高,且螺栓的拧入深度必须严格符合螺纹啮合标准。在实际操作中,M8螺栓通常适用于受力较小或作为从属固定的场景,而M10则更多用于承受主要扭矩或振动的关键节点。两者在底座上的分布逻辑,需严格对应原厂支架的受力中心,避免因力臂改变而导致金属疲劳加速。
无损安装前的关键数据核验与准备
实施安装前,最核心的步骤是对车辆原厂数据与改装件数据的交叉比对。不同车型、甚至同款车型的不同年份,其底盘支架或附件安装点的公差存在细微差异。必须使用游标卡尺精确测量原厂螺栓的直径、螺距以及螺纹有效长度,同时核对抬高底座的通孔直径及沉头深度。若底座为沉头设计,需确认螺栓头部能完全嵌入且不高于底座表面,以防干涉其他部件;若为平垫设计,则需计算垫片总厚度,确保螺栓末端不超出螺母极限或侵入周边活动区域。这一过程严禁凭经验估算,任何数据的偏差都可能在后续紧固过程中导致应力集中,造成原厂漆面破损或金属结构微裂纹。
工具的准备同样需要遵循专业规范,以避免因操作不当造成“伪无损”损伤。建议使用扭矩扳手替代普通活动扳手或电动冲击枪进行最终紧固,因为过大的冲击力极易导致螺栓螺纹损伤或底座变形,从而破坏“无损”的定义。同时,准备高质量的螺纹锁固剂(如中强度型)是必要的安全措施,它能有效防止因长期振动导致的螺栓松脱,但需注意锁固剂对螺纹间隙的要求,过厚的胶层会影响预紧力。此外,清洁原厂螺栓孔内的油污、泥沙及氧化层,确保金属间直接接触,这是保证摩擦力系数稳定、防止滑丝的关键细节。
标准化安装流程与扭矩控制
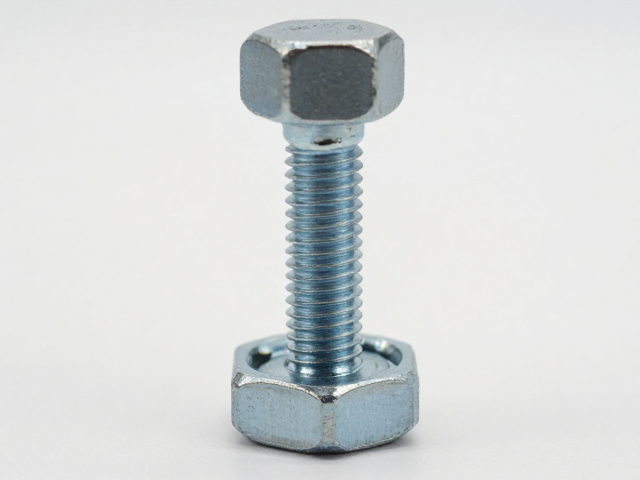
安装过程中的核心动作在于分步紧固与扭矩的精确施加。将抬高底座对准原厂孔位后,先用手将M8或M10螺栓旋入,确保螺纹顺畅进入,无卡顿现象。在初步定位后,使用扭矩扳手按照对角线顺序进行紧固。对于M8螺栓,通常建议的初始扭矩范围在10-15 N·m之间,具体数值需参考所用螺栓的性能等级(如8.8级或10.9级)及底座材质;M10螺栓则通常在25-35 N·m区间。切忌一次性将螺栓拧到底,分2-3次逐步增加扭矩,能够使底座与安装面更好地贴合,消除因应力不均导致的翘曲。
在紧固过程中,需密切观察底座与安装面的接触状态。若发现局部间隙过大或底座倾斜,说明孔位对齐存在偏差或原厂安装面存在异物,此时应立即松开螺栓重新调整,不可强行紧固。对于带有弹性垫圈的螺栓,需确认垫圈在压缩过程中保持平整,未发生扭曲。紧固完成后,再次复查所有螺栓的扭矩值,确保无遗漏或超调。这一阶段的严谨操作,直接决定了后续使用中的稳定性,任何因追求速度而忽略扭矩规范的行为,都会埋下松动或断裂的隐患,违背了无损安装保障长期可靠性的初衷。
安装后的稳定性验证与长期维护
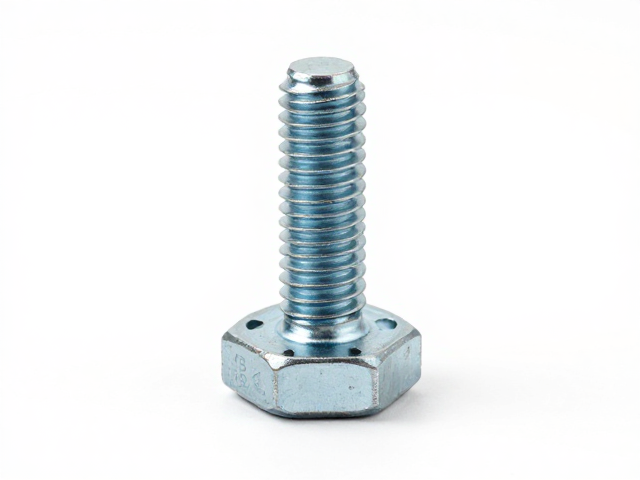
完成紧固后,需进行静态与动态的双重验证。静态验证包括检查所有螺栓头与底座、底座与安装面之间是否存在可见缝隙,以及用手尝试晃动连接部件,感受是否存在异常位移。动态验证则建议在低速环境下进行短距离试车,留意底盘或相关部件是否有异响或异常振动。若发现松动征象,需重新执行扭矩复核程序。这一验证步骤是确认“无损安装”是否真正达到工程标准的必要环节,它能将潜在的风险在静态装配阶段转化为可控的动态数据。
长期维护方面,抬高底座结构虽为刚性连接,但仍会随车辆使用年限积累里程而产生微小形变或应力松弛。建议在首次行驶1000-2000公里后,对相关M8/M10螺栓进行扭矩复查。定期清洁安装区域,防止泥沙堆积影响接触面平整度,必要时重新涂抹少量防咬合剂以应对金属间的电化学腐蚀。这种基于数据和规范的维护方式,而非依赖主观感觉,能确保抬高底座始终保持在设计工况下工作,维持车辆结构的完整性与安全边界。