ECE认证对制动套件的强制标准解析
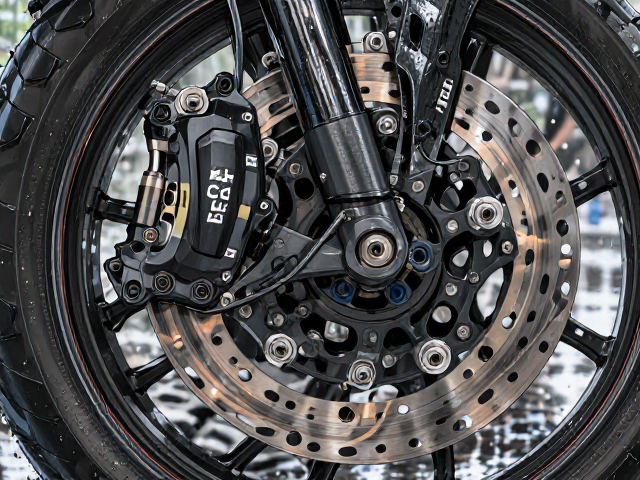
欧洲经济委员会(ECE)R28及R53法规对两轮车辆制动系统设定了严密的性能边界,这直接决定了制动套件在极端工况下的从属表现。认证流程中,制动盘与卡钳需通过高温衰减测试、浸水恢复测试以及连续制动耐久性测试,任何一项数据偏离阈值即无法获得合规标识。这种经过严格验证的机械结构,确保了金属摩擦副在长时间高负荷运转下,仍能维持稳定的几何形态与摩擦系数。
对于骑行者而言,获得ECE认证的制动组件意味着其材料配方与热处理工艺已通过第三方实验室的可重复性验证。不同于市面上缺乏明确标准参证的配件,合规套件在应对连续下坡或城市拥堵路况下的频繁启停时,能有效抑制热衰退现象。这种基于物理定律与工程数据支撑的性能稳定性,是构建基础行车安全逻辑的核心环节,而非依赖主观驾驶感受的模糊描述。
雨天环境对制动效能的物理干扰机制
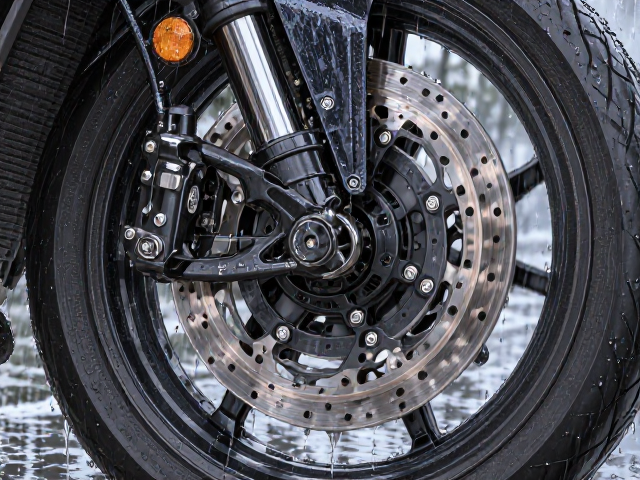
雨水会在刹车盘与刹车片接触面形成润滑水膜,显著降低两者间的干摩擦系数,导致制动力传递效率下降。在湿滑路面骑行时,制动距离通常会比干燥路面延长30%至50%,这一物理现象受路面坡度、轮胎抓地力及制动系统散热效率共同影响。普通制动套件若缺乏有效的排水结构设计或高摩擦系数材料支撑,极易在湿滑阶段出现制动响应迟滞或制动力不均的情况。
ECE认证体系中的湿态制动测试环节,专门模拟了车辆在积水路面行驶后,制动系统处于湿润状态下的制动效能表现。测试要求车辆在浸水后,制动盘表面残留水分在初次制动时需克服粘滞力,随后迅速建立有效摩擦。通过优化刹车盘通风槽角度、碟面纹理深度以及刹车片表面的微孔结构,合规制动套件能加速水分剥离,缩短建立有效制动力的时间,从而在湿滑环境中提供更可预测的减速曲线。
合规制动套件的核心组件技术细节
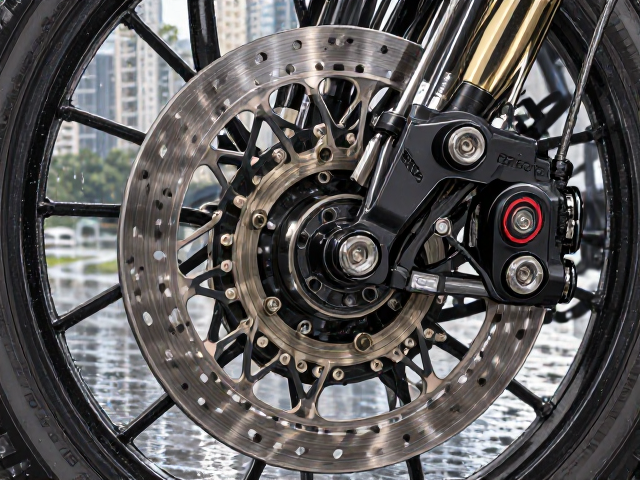
制动盘作为散热与摩擦的关键部件,其材质通常采用400系列或410系列不锈钢,并通过精密的车削与热处理工艺消除内应力。碟面设计包含斜孔或打孔结构,旨在增加散热面积并排出制动过程中产生的粉尘与积水。边缘的法兰盘与轮毂连接处需符合严格的公差要求,确保在高速旋转下无共振与偏移,这是保证制动平稳性的基础物理条件。
刹车片作为消耗型摩擦材料,其配方需兼顾摩擦系数稳定性与低磨损特性。合规产品通常采用半金属或低金属配方,并经过高温烧结处理,以确保在低温启动阶段能迅速提供足够的咬合力,同时在高温工况下不产生过强的摩擦系数波动。卡钳活塞的密封性及导向销的润滑状态会直接影响刹车片的回位与贴合均匀度,ECE认证要求这些机械结构在长期使用后仍能保持精准的线性响应,避免因机械干涉导致的制动拖滞或异响。
安装规范与后期维护对安全的影响
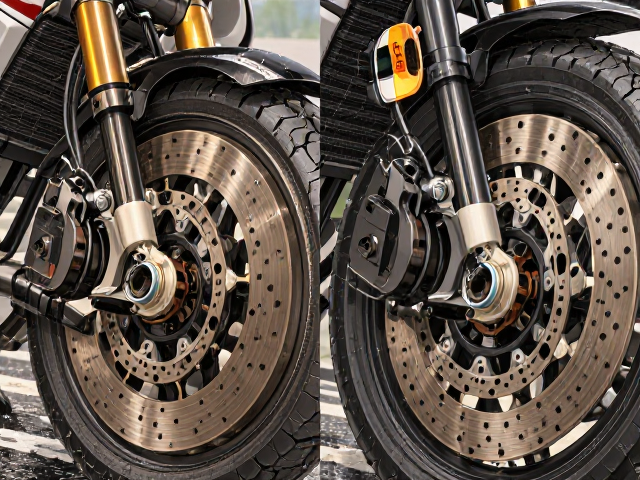
制动套件的安装精度直接影响其物理性能的发挥,安装过程中需使用扭矩扳手按照厂家规定的数值紧固螺栓,过紧可能导致部件变形,过松则可能引发松动异响。刹车盘与卡钳的平行度需经过专业测量,确保碟面与刹车片接触面均匀,避免单侧磨损导致的偏磨现象。正确的安装流程能最大化释放制动组件的设计性能,减少因机械装配误差带来的安全隐患。
日常维护中,定期清洁制动盘表面的油污与泥沙,检查刹车片剩余厚度及卡钳导向销的活动灵活性,是维持制动效能的关键。雨天骑行后,建议轻轻施加制动以去除碟面水分,加速干燥过程,防止金属部件氧化生锈。避免在制动盘高温状态下立即接触大量冷水,以防因热应力导致碟面变形或裂纹。科学的维护习惯能延长制动套件的使用寿命,确保持续提供符合认证标准的制动性能。