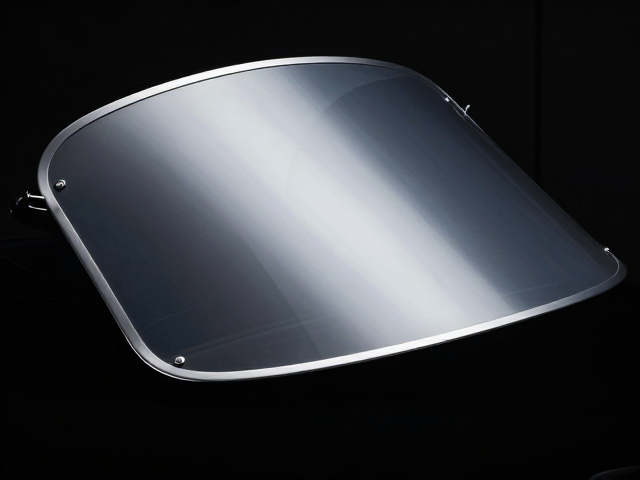
曲面防风罩边缘倒角抛光工艺的核心定义
城市通勤工具中的曲面防风罩,其边缘处理直接关系到骑行时的风阻效率与触感舒适度。倒角抛光并非简单的表面打磨,而是通过物理切削去除边缘尖锐棱角,形成预设角度的平滑过渡面。这一工艺在ABS或PC材质外壳上表现为将直角或微小锐边转化为规定半径的圆弧或斜面,从而消除应力集中点,防止日常磕碰导致崩边或裂纹。
该工艺的具体执行依赖于精密的模具设计与后续的二道加工。在注塑成型后,工件边缘往往存在细微的毛刺或合模线痕迹,倒角工序旨在通过专用刀具或研磨介质,精确控制倒角宽度与角度的一致性。对于高曲率变化的区域,抛光过程需严格遵循表面张力分布规律,确保光线下的折射线条流畅无断点,这是衡量高端通勤装备外观质感的关键技术指标。
倒角尺寸与角度的标准化控制
在工业制造标准中,倒角尺寸通常以C值(直角边长度)或半径R值进行标注,常见规格涵盖C0.5mm至C2.0mm区间,具体数值依据防风罩受力结构与美学设计而定。较小的倒角(如C0.5mm)多用于追求极致纤细视觉效果的车型,而较大的倒角(如C1.5mm以上)则更侧重于提升边缘抗冲击能力,适应复杂城市路况下的潜在碰撞风险。角度控制通常保持在30°至45°之间,以平衡视觉柔和度与结构强度。
角度偏差的容忍度直接影响装配后的密封性与美观度。高精度生产线要求倒角角度公差控制在±0.5°以内,以确保多块曲面组件拼接时缝隙均匀。若角度过大,可能导致边缘过厚,增加风阻并影响整体轻量化表现;角度过小则可能因壁厚突变引发注塑缺陷,如缩水或熔接线明显。因此,每一批次的倒角参数需经过三坐标测量仪进行多点抽检,确保几何形态符合设计规范。
抛光介质与表面处理技术的演进
传统抛光依赖砂纸逐级打磨,效率低且易产生划痕,现代工艺已广泛采用柔性抛光盘配合微晶氧化铝或碳化硅磨料。对于曲面防风罩,抛光介质的硬度与粒度需与基材匹配,PC材质通常选用较细粒度(如W14-W20)的研磨膏,以避免表面雾化或发白。抛光过程中,机械压力与转速需动态调整,特别是在曲率变化剧烈的区域,需采用浮动式抛光头以贴合表面轮廓,防止局部过抛导致厚度不均。
高光效果的实现还涉及后续的清洁与保护处理。抛光后的微细划痕需通过镜面抛光工序消除,该工序使用含二氧化硅或纳米氧化铈的抛光液,在极低的压力下形成原子级平整表面。部分高端工艺会在抛光后增加硬化涂层或UV固化层,以提升表面耐磨性与抗紫外线能力,确保长期暴露在户外环境中不黄变、不褪色。这种多层处理体系使得防风罩边缘在触感上呈现温润如玉的效果,同时保持优异的耐候性能。
工艺对城市通勤场景的实际影响
在高频次的城市通勤场景中,防风罩边缘常与头盔、衣物或人体肢体发生接触。经过精密倒角抛光的边缘能显著降低摩擦系数,减少衣物勾丝或皮肤擦伤的风险。平滑的表面不仅提升了用户的使用体验,还降低了风噪产生的可能性,特别是在高速行驶或大风天气下,流畅的边缘线条有助于空气动力学表现,减少湍流对骑行稳定性的干扰。
此外,工艺水平直接影响产品的长期耐用性与维护成本。粗糙的边缘容易积聚灰尘、油污,且难以清洁,长期积累可能导致材质老化加速。而经过高标准倒角抛光的表面致密光滑,污物附着力低,日常擦拭即可恢复洁净。这种低维护特性契合城市用户对便捷生活方式的需求,使得防风罩在长期使用中仍能保持如新的视觉状态,延长产品整体生命周期。