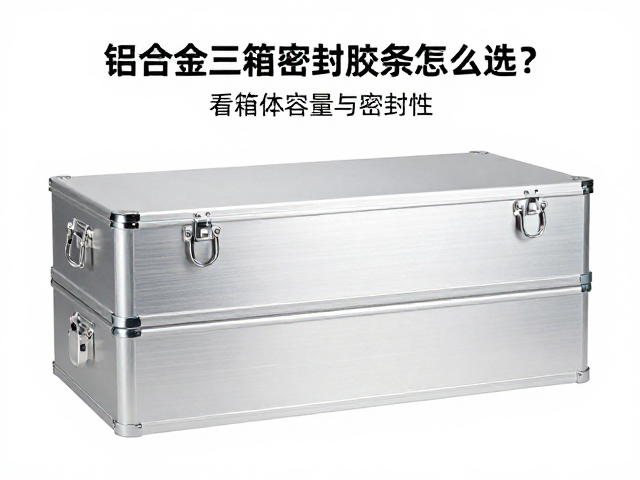
铝合金三箱结构对密封环境的特殊要求
铝合金三箱通常由箱体、箱盖和底座三部分独立组装而成,这种分体式设计在物流周转和工业存储中极为常见,但其物理结构特点决定了密封环节存在天然挑战。相较于一体成型箱体,三箱结构在箱体与箱盖、箱体与底座的结合处形成了两条主要的密封界面,任何一处胶条贴合不严密,都会导致外部湿气、灰尘或腐蚀性气体侵入内部空间。因此,选择密封胶条不能仅看单一指标,必须结合箱体容量带来的形变压力与密封界面的长度进行综合计算。大容量箱体因自重和堆码压力,箱体边缘容易产生微小形变,若胶条压缩永久变形率过高,长期使用后会出现回弹不足,导致密封失效。
密封性的核心在于胶条与铝合金型材槽口的匹配度以及材料在动态环境下的保持能力。铝合金型材表面通常经过阳极氧化或喷涂处理,表面硬度较高且具有一定的粗糙度,胶条需要具备足够的硬度和嵌入深度,才能在锁扣闭合时产生严密的径向与轴向挤压。如果胶条过软,容易在锁紧过程中被挤出槽口,造成局部缺胶;如果过硬,则可能无法完全填充型材表面的微观不平,留下渗漏通道。此外,三箱在频繁开合过程中,密封胶条需承受反复的摩擦与拉伸,材料的耐磨性和抗撕裂性能直接决定了密封系统的寿命周期。
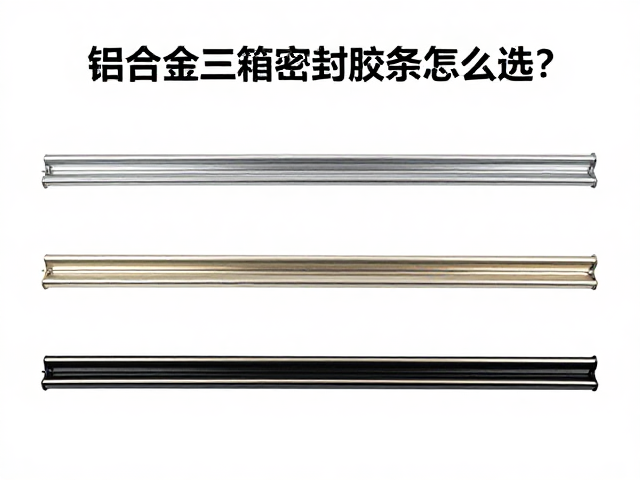
依据箱体容量筛选胶条规格与材质
箱体容量直接决定了密封条所需的长度以及承受的机械应力大小,小容量箱体(如50L以下)主要关注胶条的柔韧性与安装便捷性,而大容量箱体(如200L以上)则更看重胶条的支撑力和抗压缩变形能力。对于大容量铝合金三箱,建议选用带有背翼结构的三元乙丙(EPDM)胶条,背翼能深入型材槽底,提供额外的固定力,防止胶条在长期堆码压力下脱出。胶条截面高度通常需大于型材槽深10%-20%,以确保足够的压缩空间。例如,标准工业周转箱槽深为12mm,选用截面高度14-15mm的胶条,在锁紧状态下压缩率控制在25%-35%之间,既能保证密封所需的接触压力,又避免胶条因过度压缩而提前老化断裂。
容量差异还会影响胶条材质的选择逻辑。小容量箱体多用于轻型物品周转,环境温度变化相对平缓,可选用普通氯丁橡胶(CR)胶条,其成本较低且加工容易。然而,对于大容量箱体,尤其是用于冷链物流或户外存储的场景,必须优先选用三元乙丙(EPDM)胶条。EPDM具有卓越的耐臭氧、耐紫外线和耐候性能,在-40℃至120℃的温度范围内能保持稳定的物理性能。若大容量箱体用于食品或医药行业,还需确认胶条符合FDA或EU 10/2011食品接触级标准,确保材料无增塑剂迁移,避免污染箱内物品。容量越大,密封失效的风险呈指数级上升,因此在选材上不可因成本考量而牺牲材质等级。
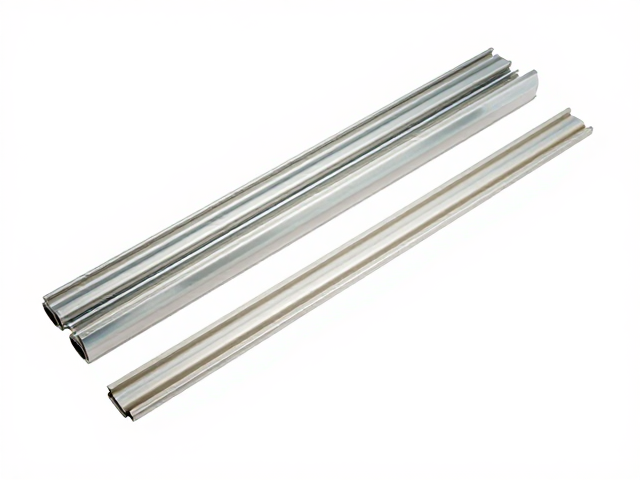
评估密封性测试与安装细节的关键点
密封性能的直观验证可通过简易的水密性或气密性测试来实现,但需建立标准化的测试流程以排除偶然误差。在常温常压环境下,可将组装好的铝合金三箱内部放置干燥剂,外部喷洒雾状水或使用气压法检测。对于常规工业用途,观察箱体外表面及密封胶条接触面是否有水珠渗出或雾气聚集是基本判断依据。若条件允许,可进行负压测试,在箱内制造一定负压(如-500Pa),观察胶条是否因内外压差产生吸力导致变形或泄漏。测试时应重点检查箱体四个角部,因为角部是应力集中区,也是胶条拼接或折弯的薄弱环节,此处极易因安装不当或材质脆性导致密封中断。
安装过程中的细节处理往往比胶条本身的质量更能决定最终的密封效果。铝合金型材槽口在安装前必须保持清洁干燥,无油污、灰尘或旧胶残留,否则会影响胶条与型材的附着力及密封贴合度。对于卡接式胶条,安装时应使用专用工具或平滑钝头物体沿槽口均匀推进,避免使用尖锐工具划伤胶条表面或导致胶条扭曲、翻转。在箱体角部,建议采用整条折弯成型或专用角码连接,避免现场剪裁后拼接,因为拼接处很难达到与原生胶条相同的密封连续性。安装完成后,需逐一检查锁扣闭合后的胶条压缩状态,确保四周压缩均匀,无局部悬空或过度挤压现象,从而形成完整的三维密封闭环。