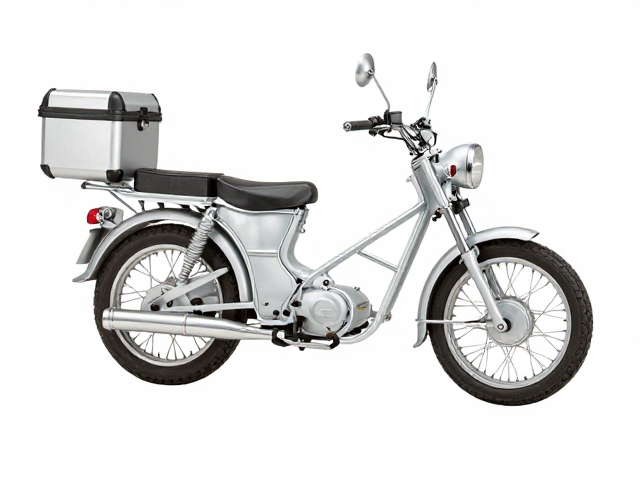
材质甄别与力学特性解析
复古摩托车改装中,铝合金固定架常采用6061-T6或7075航空铝材,这两种材质在抗拉强度与耐腐蚀性上存在显著差异。6061-T6合金经过固溶处理和人工时效,具备中等强度与优异的焊接性能,是市面主流边箱支架的首选基材,其屈服强度通常维持在270MPa以上,能应对日常骑行中的震动与负载。相比之下,7075合金含有较高比例的锌元素,强度接近钢材,但焊接性能较差,多用于对轻量化要求极高且无需复杂焊接结构的单体件,选购时需确认表面是否有因焊接导致的强度衰减痕迹。
表面处理工艺直接影响固定架在户外环境下的寿命。阳极氧化是铝合金件最常见的处理方式,通过电解作用在表面生成致密的氧化铝膜,厚度通常在10-25微米之间,能有效抵御雨水侵蚀和轻微刮擦。部分高端配件会采用硬质阳极氧化处理,膜层硬度显著提升,但成本相应增加。选购时应观察金属表面色泽是否均匀,是否存在斑点或起泡,这通常是氧化膜形成不良或基材瑕疵的表现,长期暴露在潮湿环境中易引发点蚀,进而削弱结构稳定性。
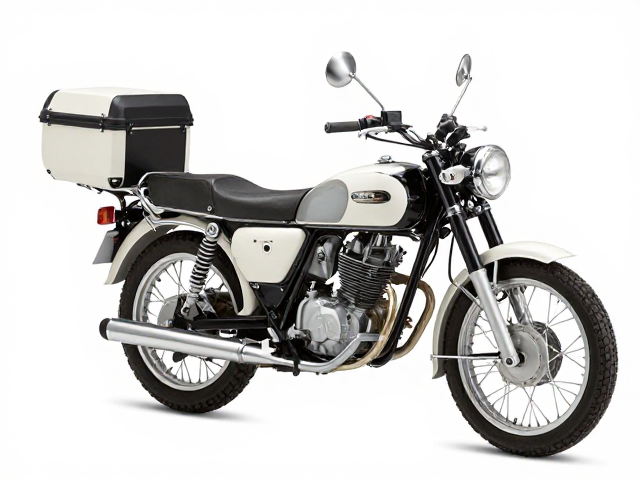
安装位匹配与结构兼容性
复古车型的车架几何结构多样,固定架的安装必须严格对应原厂预留孔位或经过严密的力学计算进行二次加工。不同年代、品牌的车型,其后摇臂或侧盖的连接点尺寸存在细微差别,直接套用通用件可能导致螺栓受力不均,造成车架螺纹滑丝或支架扭曲。选购时需核对固定架底板螺栓孔距、孔径大小以及与车身接触面的弧度,确保无干涉现象。对于缺乏原厂预留孔位的车型,需确认固定架是否配备专用的过渡板或加强筋,以分散螺丝紧固时的剪切力。
固定架与边箱、尾箱的连接方式需与箱体设计相匹配。常见的连接系统包括Dyna-Flo、Givi系统或定制式锁扣,固定架上的连接耳片高度、角度必须与箱体底部的安装槽完全契合。若固定架耳片角度偏差超过2度,强行安装会导致箱体锁紧后受力点偏移,高速骑行中极易引发松动或异响。此外,还需关注固定架与轮胎、挡泥板、排气系统的间隙,确保在悬挂压缩和转向过程中,金属件不会与运动部件发生接触或摩擦,避免行车安全隐患。
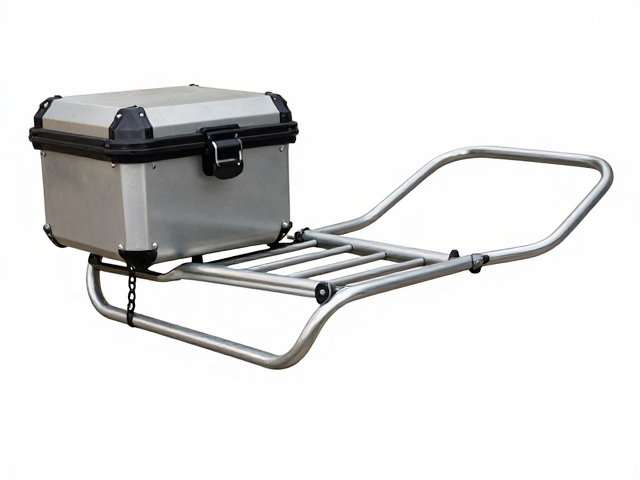
工艺细节与装配规范
CNC精密加工是确保铝合金固定架尺寸精度的关键。相比铸造件,CNC加工件在结合部强度和尺寸公差控制上更具优势,公差范围通常控制在±0.05mm以内,这保证了螺栓能顺畅穿过且不产生额外应力。选购时可检查连接孔口的倒角处理是否光滑,若存在毛刺或未打磨平整,不仅影响美观,还可能在紧固过程中损伤螺栓螺纹或垫圈,导致预紧力不足。同时,关注铝材与车身接触面的垫片设计,橡胶或尼龙垫片能有效隔绝金属间直接接触,防止因高频震动导致的电化学腐蚀和异响。
装配过程中的扭矩控制至关重要。铝合金硬度低于钢制螺栓,过大的拧紧力会导致固定架底座变形或螺栓拉伸失效。建议参考车辆维修手册中关于铝合金部件的扭矩标准,通常M6螺栓的扭矩在6-8N·m,M8螺栓在12-16N·m之间,具体数值需根据螺栓规格和垫片材质微调。安装时应使用扭矩扳手分次均匀紧固,避免单边受力。若使用螺纹胶,应选择中强度等级,以便日后维护拆卸,同时需清理螺纹表面的油污和杂质,确保锁紧效果,防止因震动导致紧固件松脱。